巧士科技CNC
DSP系統操作說明書
http://www.chaostec.com/cnccontroller.htm
第一章 系統特點
1. 完全離線操作
2. 可以直接讀取 U 盤上的檔
3. 可以加工任意大小的 G 代碼或者 PLT 檔
4. 具有加工檔預檢查能力 , 防止 G 代碼書寫錯誤 , 防止物料擺放位置超出加工範圍
5. 具有良好的自我診斷能力 , 可以診斷輸入輸出 , 參數 , 發出的脈衝 , 回零信號等 , 提高了遠程維護的能力
6. 可以全自動動態升級
7. 系統同時支援中文和英文
8. 可以選擇行號加工部分檔
9. 自帶電池 , 可以進行更可靠的掉電保護和恢復
10 加工過程更平穩 , 勻速 , 有效的減低機械震動
11 支援高細分 , 可以確保高精度,高速度的加工
12可以直接支援直線 , 圓弧和樣條曲線插補
第二章 注意事項
1. 嚴禁在強干擾、強磁場環境中使用本產品;
2. 運行過程中嚴禁插拔隨身碟;
3. 注意防水、防塵、防火;
4. 防止金屬等導電物質進入殼內;
5. 嚴禁非授權的拆卸,內部無用戶可修復部件;
6. 插拔隨身碟和其他連線時用力要適度;
7. 長時間不使用,請注意斷電,並妥善保存
為了保證雕刻機的安全和正確使用,使用之前請閱讀本手冊。閱讀完手冊之後,手冊應放在隨手能拿到位置以便需要時快速參考。
安全說明(確保接地安裝)
● 環境必須符合機器的工作要求。
●
電壓必須符合機器的工作要求。驅動工作電壓必須在210—230V(380V選配件除外)之間,若電壓不符合要求,則必須要選配穩壓電源。市場上穩壓電源品質問題較多,所以使用穩壓電源必須取得巧士科技股份有限公司或其代理商的認可(功率2500W以上)。
● 電源必須有良好的接地,必須使用接有地線的插座。
●
操作時應注意安全,雕刻機屬於機械加工設備,應按機床的操作要求進行操作。嚴禁帶手套,雕刻機工作時,一定要遠離刀頭,保持您的手、頭髮等離開雕刻機移動部件。
使用維護
●
使用過程中一定要注意加強雕刻機的保養,以延長雕刻機的使用壽命。在每次使用完雕刻機以後,應及時清掃雕刻機臺面與機身上的廢屑,並在線性導軌注油嘴和齒條上加潤滑油,以免機器受到環境腐蝕。
●
主軸電機的使用:雕刻機的主軸電機保修半年,我們採用的雕刻電機為恒轉矩變頻水冷電機,價格較高,所以一定要注意電機的正確使用。電機的轉速與其壽命成反比。電機運轉時一定要保持水迴圈,迴圈水要加適量防腐劑。
●
主軸電機的保護:如果出現主軸轉速不勻或停轉的情況,請立即切斷電源並與廠商聯繫。
●
機器連續一個星期以上不工作時,請使用氣泵將冷卻水管裏的冷卻水吹乾,以避免電機內部銹蝕影響正常使用。
●
卡頭的保護:電機卡頭與刀具之間靠金屬的摩擦固定的,長時間不使用請加注機油,以免腐蝕造成拆卸困難。
●
電器保養:定期清掃驅動器、變頻器及散熱風扇上的灰塵。斷電時不能強行移動X、Y、Z三軸位置,以免燒毀驅動器。
● 電源保護:重複開機間隔時間不得少於30秒。
●
雕刻機四周要有足夠的空間,以防止加工時材料或機器移動部件碰撞四周的物品。這樣會使加工工件變形及雕刻移動部件的損壞。
控制手柄是脫離電腦獨立控制CNC雕刻機工作的,透過電腦機箱上的USB界面把要加工的文件傳輸給控制手柄。要使
控制手柄營運起來就需要用戶安裝USB的驅動程式,驅動程式需要的文件在配套巧士科技光碟中已提供給用戶,為文
件包裡的*.inf和*.sys兩個文件(這裡的*指的是不同驅動程式的文件名,由於用戶安裝的計算機作業系統不同,所以需
要安裝的USB驅動程式也不同。使用Win2000/Xp作業系統的用戶需要安裝配套巧士科技光碟中的Win2000/Xp驅動;
使用Win Me/NT作業系統的用戶需要安裝配套巧士科技光碟中的Win Me/NT驅動。否則,驅動程式對應的作業系統不
正確,就不能使用USB界面進行傳輸)。
文件的傳輸下載程式是由應用軟體ZHBUSBHOST.exe執行的;控制手柄透過
50芯傳輸線與CNC雕刻機進行連接。用戶所需的控制系統由本控制手柄來提供,與CNC雕刻機連接的50芯傳輸線由
用戶根據各自CNC雕刻機通信界面連接。
第三章
DSP控制手把的使用
將運動資料轉化成相應的電信號輸出而達到控制機床運動的系統,亦稱手柄。下位機採用壓觸控制方式和隨身碟檔案傳輸方式,操作簡明、簡易。
一)
按鍵的功能和操作方法
面板按鍵排列如圖4-1
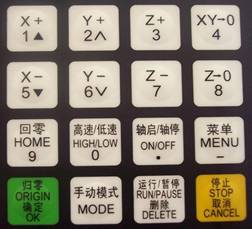
圖4-1
4.1.1面板上各按鍵的功能描述如下:
|
鍵 名 |
功 能 |
|
|
X軸的正向移動、功能表的上移選擇、數位1的輸入 |
|
|
Y軸的正向移動、加工倍率的調整、數位2的輸入,功能表中不同選項屬性的選擇 |
|
|
Z軸的正向移動、數字3的輸入,加工過程中增加主軸轉速 |
|
|
設定X軸和Y軸的工作零點、數位4的輸入 |
|
|
X軸的負向移動、功能表的下移選擇、數位5的輸入 |
|
|
Y軸的負向移動、雕刻速度減速調節、數位6的輸入,功能表中不同選項屬性的選擇 |
|
|
Z軸的負向移動、數字7的輸入,加工過程中降低主軸轉速 |
|
|
設定Z軸的工作零點、數位8的輸入 |
|
|
手動狀態時各軸回機床零、數位9的輸入 |
|
|
手動狀態高速/低速移動的選擇、數位0的輸入 |
|
|
手動狀態時主軸的啟動或停止、小數點的輸入 |
|
|
進入功能表設置、負號的輸入、加工檔的分頁選擇、選擇上位機控制和調用二次程式的調用 |
|
|
各軸回工作零點位置和各種選擇、輸入、操作的確定 |
|
|
手動移動,連續、步進、距離三種方式選擇 |
|
|
運行雕刻加工和暫停加工和對輸入的數字進行刪除 |
|
|
進入手動高低速度的調整,加工過程中終止加工和各種選擇、輸入、操作的取消 |


4.1.2複合鍵的功能描述
1.“ ”+“數位”鍵,切換工作坐標系;
2.“”+“ ”鍵,對刀;
3.“ ”+“數字”鍵,中斷點加工;
4.“”+“ ”鍵,高級加工;
5.“ ”+“
 ”鍵,説明資訊
4.1.3按鍵的使用方法
對於單鍵的使用方法是手指輕按按鍵至所需的功能調用完成再鬆開按鍵;對於複合鍵,使用方法是先按住第一個鍵,再按第二個鍵,當相應的內容出現後,同時鬆開兩鍵。
二)
回原點操作(回零操作)
原點是指機床的機械零點,所以回原點也稱為回零操作。原點位置主要由各種回零檢測開關的裝載位置確定。回原點的意義在於確定工作坐標系同機械坐標系的對應關係。控制系統的很多功能的實現依賴於回原點的操作,如中斷點加工、掉電恢復等功能,如果沒有回原點操作,上述功能均不能工作。
4.2.1回原點的設置
回原點參數包括回零運動速度和回零運動方向,修改參數須在功能表中進行。
回零運動速度參數的修改必須依據機床的整體結構而進行。速度如果過高就有可能導致丟步,檔加工就會發生錯誤。
回零運動方向參數由電機方向和回零開關安裝位置確定,同時它還同輸入電平定義的定義屬性和回零檢測開關屬性相關聯。
進入功能表中,游標自動處於“機床參數配置”項,按鍵進入設置項,按 向下移動游標至“回零設置”,再按鍵進入,反白字於“回零運動速度”項,按進入速度設置,示意圖如下:
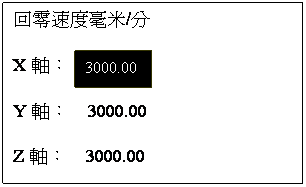
圖4-2
在反白字直接輸入數值。如果輸入有誤,按鍵刪除前一字元,輸入完畢後,按鍵確認新的數值游標自動移到Y軸數值設置項,如果此參數不需要更改,按鍵游標自動下移一行。當設置完Z軸參數後,系統自動返回上一級功能表。
按鍵移動游標至“回零運動方向”項,按鍵進入設置,如下圖:
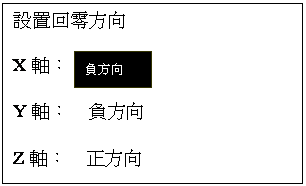
圖4-3
游標自動處於X軸的方向設置項,按 和
 鍵更改當前屬性,按鍵移動游標至下一行。按鍵確認更改並退回上級菜單,按放棄更改並退回上級菜單。
4.2.2回零操作的方式
回零操作有下列幾種方式:
1)開機上電時,螢幕提示“是否回原點?”,按
,Z軸回零,當Z軸回到原點後,X、Y軸開始回原點。按,三軸都不回零。按其它任意鍵,只有Z軸執行回零操作;
2)在手動狀態時,按 鍵,執行三軸回零操作;
3)可在功能表中,移動游標到 “系統參數配置”—“設置功能配置”中設定開機回零的類別:開機提示回零、開機自動回零、開機不回零。一旦設置被確定後,回零的操作設置就會依據設置執行。
4.3 菜單設置
4.3.1菜單的進入
當系統回原點操作完畢後就處於手動狀態,如下圖:
1X 888.00 手動 1Y 888.00 軸停 1Z 88.00 低速 連續
圖4-4
按進入功能表,功能表中共有五項參數,示意圖如下:
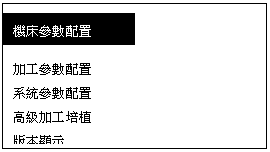
圖4-5
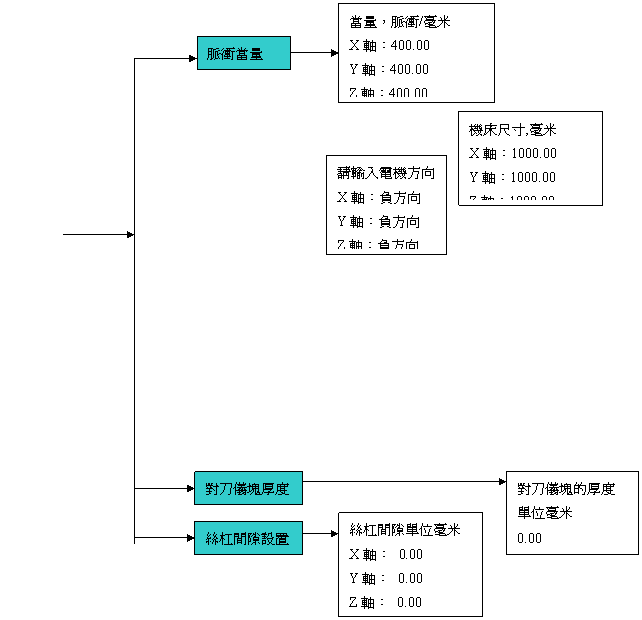
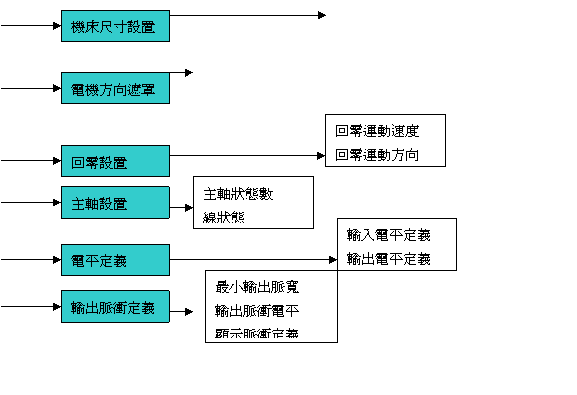
4.3.2機床參數配置
機床參數配置主要是設置同機床的驅動部分、傳動部分、機械部分和I/O介面部分的相配套的參數。這些參數如果設置不正確,將會造成執行檔操作不正常,還有可能造成機械故障和操作人員損傷。建議使用者不要隨意更改此參數,如果需要更改,請在技術工程師的指導下進行。

4.3.2.1脈衝當量
脈衝當量是指機械移動1毫米(mm)所需要的脈衝數,所以它的單位為:脈衝/毫米(mm)。它的計算公式為:
脈衝當量=(360度/步距角)*細分數/絲杠螺距
當進入脈衝當量設置項中,游標自動處於X軸數值上,如果需要修改,直接輸入數值,按鍵確認更改,游標自動下移一行直至回上級功能表。如果不做更改,按鍵直至退回上級菜單。此時 和
 鍵處於數位輸入狀態,不能移動游標。
如果脈衝當量數值設置與機床的實際有差異,在執行檔時,加工出來的檔的尺寸就會同要求的不一致。
4.3.2.2機床尺寸設置
機床尺寸指機床的有效運動行程。在這一項中可設置三軸的最大加工尺寸。因為本系統把機床尺寸做為軟限位的限制位,所以機床尺寸一定要同實際一致,否則就可能出現超限位或撞軸的現象。
進入機床尺寸設置項中,游標自動處於X軸的數值上,如果需要修改,直接輸入數值,按鍵確認更改,游標自動下移一行直至回上級功能表。如果不做更改,按鍵直至退回上級菜單。此時和鍵處於數位輸入狀態,不能移動游標。
如果檔加工範圍超出了機床尺寸,在檢查代碼的過程中,系統將會自動提示加工超出範圍,如加工超出X軸正限位;如果是在手動狀態下移動三軸,當位置到達限位時,左上角的“手動”和“停止”快速變換,螢幕上提示超出限位元。
4.3.2.3電機方向遮罩
電機方向遮罩可以更改電機的運動方向。此項設置會影響所有運動方向,特別是回零運動,所以在操作完畢後一定要更改其它的相關運動的方向設置。
進入電機方向遮罩設置項中,游標自動處於X軸的屬性上,如果需要修改,按 或
 鍵確認更改,按和鍵游標自動下移一行直至回上級功能表。如果不做更改,按鍵退回上級菜單。
4.3.2.4回零設置(詳見4.2.1回原點操作)
4.3.2.5主軸設置
本系統提供了控制主軸電機的控制功能。如果在介面板和變頻器之間已經連線的情況下,可以在加工過程中改變主軸轉速。

 主軸設置步驟如下:移動游標至主軸設置,按進入設置,在反白字輸入狀態數數值,缺省值為2。狀態數指主軸的檔位元數,目前系統支援的最大狀態數為16。輸入完後按確認,再按照變頻器的多段速控制介面的狀態定義設置各檔速度的線狀態。對應變頻器多段速的OFF狀態,對應變頻器多段速的ON狀態。按或鍵更改屬性,按和鍵游標自動下移一位。設置完畢後,按確認更改並退回上一級菜單,按鍵取消更改並退回上級菜單。
如果沒有設置主軸,按鍵,螢幕上的軸啟、軸停切換,但不能控制主軸的運動。如果主軸設置只有兩種狀態,即軸啟和軸停,按鍵,螢幕上的軸啟、軸停切換,主軸也隨之啟和停。如果使用者設置了多段速控制方式,主軸啟動時螢幕上出現S1—第一檔轉速,S2—第二檔轉速,Sn—第n檔轉速,主軸停止時,螢幕上出現Fn—軸停前主軸的檔位數。
如果設置了多檔位控制,加工過程中按 鍵調高檔位,按
 鍵調低檔位。
4.3.2.6電平定義
電平定義是指輸入輸出的介面定義為高電平還是低電平有效。因此分開為輸入電平定義設置和輸出電平定義設置。向下箭頭標誌為高電平有效,向上箭頭標誌為低電平有效。
輸入電平定義:前四位為X、Y、Z回零開關以及對刀儀的定義。進入設置後按或鍵更改屬性,按和鍵游標自動下移一位。設置完畢後,按確認更改並退回上一級菜單,按鍵取消更改並退回上級菜單。
輸出電平定義的更改操作方法同輸出電平定義。
4.3.2.7輸出脈衝定義
輸出脈衝定義是指脈衝的相關參數,包括最小輸出脈寬,輸出脈衝,脈衝:在一定時間內一些不連續作用的電壓或電流,稱之為脈衝電壓或脈衝電流。廣義上講,凡非正弦波都可稱之為脈衝。
運動控制系統中的運動脈衝信號一般為週期脈衝信號。即在一定時間內高電平與低電平信號各占整個週期時間的一半並連續出現的信號。伴隨這種信號脈衝頻率的增高即週期時間的縮短高和低的電平也相應縮短,但高和低電平的時間仍各占整個信號週期時間空間的50%。也稱之為占空比為50%的脈衝信號。
在新的0501控制系統中使用了新的脈衝發生機制,定脈寬方式。即週期信號的時間部分長度由參數“脈衝寬度”給定,參數“脈衝方向”決定給定的脈衝寬度所對應的高低電平。參數“脈衝寬度”在一定程度上決定著脈衝的上限頻率。以脈衝輸出頻率100Khz為例,即脈衝週期時間長度為10us,參數“脈衝寬度”必需設置為5us,參數“脈衝方式”設置為“負脈衝”即電平信號由高變為低。脈衝寬度的設置與脈衝頻率對應的關係大體可由以下公式推出。
1000/(脈衝寬度usX2)=輸出頻率(Khz)
雖然脈衝寬度在不設為5us時,脈衝輸出頻率仍能達到100Khz。但脈衝信號內的高低電平佔有週期信號的長度發生變化,致使高電平過長低電平過短或低電平過短高電平過長。這種比例失調的脈衝信號提供給占空比要求較高的步進電機驅動器使用時會出現丟步。丟步原因是由於步進驅動器要求的脈衝的占空比大於系統設置值,即驅動器的最小脈衝反應時間大於設置值的寬度所致。
4.3.2.8速度限制
速度限制是將三軸的運動最高速度加以規定。此功能在於確定三軸在正負方向的速度範圍。如果使用者規定了最高的速度限制,在執行檔加工和手動運動時,如果使用者設定的速度超過了此限制,系統將以限制為最高速度。按進入設置,按和鍵選擇X,Y,Z三軸設置。按進入設置,全星號表示速度不作限制,如需要修改在反白字直接輸入數值,按鍵確認更改,游標自動下移一行,正負方向設置完後退回上級功能表。如果不做更改,按鍵直至退回上級菜單。
4.3.2.9對刀儀塊厚度
對刀儀的使用極大的方便用戶確定Z軸的工作零點位置,當對刀完成後,系統將當前Z軸位置確認為Z軸工作坐標系零點,所以用戶必須將對刀儀塊的厚度輸入到參數中,在執行檔時系統自動將零點位置下移對刀儀塊厚度的深度,這樣才真正確定了Z軸工作零點。
必須先有介面板同床體和對刀儀塊的物理連接,對刀功能才能實現。對刀操作使用的是複合鍵:+,操作方法是:先按不放手再按,然後同時鬆開,Z軸開始緩慢下降當刀尖接觸到對刀儀塊時,Z軸停止下降開始快速上升。
4.3.2.9絲杠間隙設置
絲杠間隙設置是用於當絲杠間由於長時間使用產生間隙時,為了達到設置的加工精度而進行的補償。補償量的大小要依據實際測試值而設定。但數值不能超過1mm,如果輸入數值超過此限制,系統預設為1mm。
操作步驟為:移動游標至螺桿間隙設置,按進入設置,游標自動處於X軸的數值上,如果需要修改,直接輸入數值,按鍵確認更改,游標自動下移一行直至回上級功能表。如果不做更改,按鍵直至退回上級菜單。此時和鍵處於數位輸入狀態,不能移動游標。
4.3.3加工參數配置
加工參數主要處理不同檔加工中的加速度參數和檔讀取屬性。此設置項參數圖表如下:
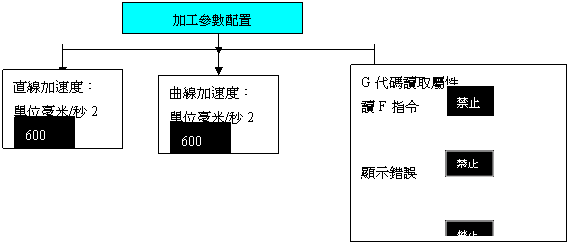
4.3.3.1 直線加速度
直線加速度提高直線運動處理的能力。缺省值為:600毫米(mm)/秒2游標自動處於直線加速度數值上,如果需要修改,直接輸入數值,按鍵確認更改,游標自動下移一行直至回上級功能表。如果不做更改,按鍵直至退回上級菜單。此時 和
 鍵處於數位輸入狀態,不能移動游標。加速度同速度相關,如果加工速度在10米/分鐘內,加速度可在300—600毫米(mm)/秒2;如果速度高於10米/分鐘,可適當調高加速度的值。但一般情況下,以不超過1200毫米(mm)/秒2為宜。
4.3.3.2曲線加速度
曲線加速度提高曲d 線運動處理的能力。缺省值為:600毫米(mm)/秒2。游標自動處於曲線加速度數值上,如果需要修改,直接輸入數值,按鍵確認更改,游標自動下移一行直至回上級功能表。如果不做更改,按鍵直至退回上級菜單。此時 和
 鍵處於數位輸入狀態,不能移動游標。加速度同速度相關,如果加工速度在10米/分鐘內,加速度可在300—600毫米(mm)/秒2;如果速度高於10米/分鐘,可適當調高加速度的值。但一般情況下,以不超過1200毫米(mm)/秒2為宜。
4.3.3.3配置G代碼讀取
進入配置後,游標自動處於F指令的屬性,如果需要更改,按 或
 鍵,按
 和
 鍵移動游標,禁止指不讀取主軸轉速的F指令,使能指讀取並執行F指令。顯示錯誤,禁止是忽略G代碼中存在不符合代碼規則的代碼,使能將顯示出現的不規則代碼;保留抬刀,如果用戶設置了抬刀高度,選擇禁止,設置的抬刀高度將不起作用;選擇使能,系統會以較低的抬刀高度作為抬刀的運動的值。按鍵確認更改更改並退回上級菜單,按取消更改並退回上級菜單。
4.3.4系統參數配置
系統參數配置項處理控制系統的語言、功能配置、檔區清空、I/O介面檢測、面板按鍵輸入檢測以及系統升級等操作。
顯示語言類型:系統缺省為中文,如果需要轉換為英文,按和鍵移動游標至English並按鍵,所有標籤檔內容和功能表檔內容轉換為英文。
設置功能配置 主要設置系統的功能方面的選擇,如掉電保護功能的需要如否、缺省語言、有否回零開關、開機時回零類型、Z軸改變數值的取捨。按鍵進入,依據螢幕提示並按相應的按鍵選擇不同的功能配置。
正在格式化...... 30%
格式化內部是指清空系統存儲晶片上所有的資料,當內部檔出現亂碼和升級完畢後需要進行此項操作。將游標移至選項上,按
鍵進入,螢幕提示如下圖:
 圖4-7
百分比快速變化,當百分比進行到100%時,提示“格式化完畢”,按鍵確認並推回上級菜單。
自我檢測輸入是指系統檢測輸入介面的屬性。
自我檢測輸出是指系統自動檢測輸出介面的屬性。
鍵盤按鍵檢測指檢測面板開關的通斷。進入後,按面板上的按鍵相應位置的數位和代碼將有游標出現。如果需要退出,按複合鍵:+。
輸入雜訊檢測系統暫時不支援。
系統升級 系統如果需要升級,使用者需要從網路下載升級檔到隨身碟,並將隨身碟插入到控制卡上,檔案名為:*.ZUP。將游標移動到“系統升級”上,按鍵進入,螢幕提示如下:
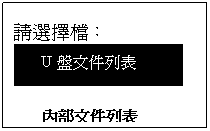
圖4-8
選擇隨身碟檔列表,按鍵進入,螢幕顯現隨身碟內所有檔,移動游標至下載的升級檔,按鍵進入,升級開始,螢幕出現升級資訊,使用者必須移動游標看完所有資訊,再按鍵進行下步操作,螢幕提示如下:
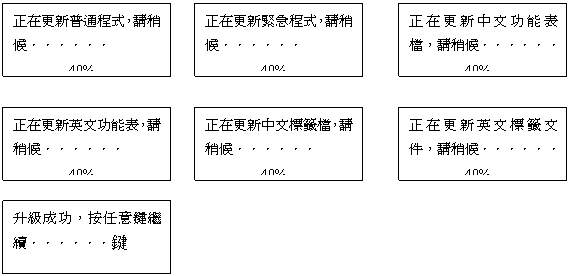
按鍵確認升級成功。
4.3.5高級加工配置
高級加工主要配置特殊應用的程式功能。包括陣列運動配置、停車設置、檔維護、換刀配置和設置密碼。
4.3.5.1陣列運動配置
如果使用者需要將一個檔加工成若干工件,有兩種方式可以實現:一是在各造型軟體中將此檔按需要複製並生成一個G代碼檔輸出,控制卡將此代碼檔視為1個檔,然後調用加工操作;二是控制卡內部的陣列運動配置,將沒有複製的單個檔下載到控制卡,再按需求設置加工的行、列數,和行、列之間的距離,就完成了造型軟體的複製功能,然後調用高級加工命令,用複合鍵+,移動游標選擇陣列重複加工,按鍵開始加工。如果需要運行陣列運動,先在功能表中設置陣列運動配置,再調用高級加工命令。
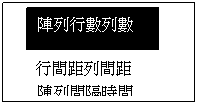 陣列運動配置的操作步驟如下:當反白字於該項時,按鍵,螢幕顯示如下圖:
圖4-9
按進入設置,游標自動處於陣列行數的數值上,如果需要修改,直接輸入數值,按鍵確認更改,游標自動下移一行至陣列列數數值。如果不做更改,按鍵直至退回上級菜單。此時 和鍵處於數位輸入狀態,不能移動游標。
按鍵移動游標至行間距列間距設置,游標自動處於行距毫米(mm)的數值上,如果需要修改,直接輸入數值,按鍵確認更改,游標自動下移一行至列距毫米(mm)數值。如果不做更改,按鍵直至退回上級菜單。此時和鍵處於數位輸入狀態,不能移動游標。此處的間距取兩工件的中心距。
按鍵移動游標至陣列間隔時間,按進入設置。陣列間隔時間指加工完一個工件後,系統暫停加工的時間。在反白字輸入數值,按鍵確認更改並退回上級菜單。如果不做更改,按鍵直至退回上級菜單。 如果將時間設置為負數,在加工完一個工件後,系統將停止加工直到按任意鍵繼續加工。
4.3.5.2停車設置
停車指檔加工完成後,三軸的停止位置。停車設置包括設置停車狀態和設置停車位置。如果使用者在停車狀態中選擇了回指定停車位置,就必須設置停車位置。
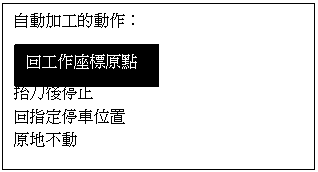 按鍵進入停車設置,游標自動處於設置停車狀態,按鍵進入,螢幕顯示如下:
圖4-10
按和鍵移動游標到所需的項上,再按鍵選擇並退回上級功能表。回工作座標原點指當文件加工完成後,Z軸抬到頂點,X、Y回到確定的工作原點。抬刀後停止指當檔加工完成後,Z軸抬到頂點,X、Y在結束位置不作移動。回指定停車位置指檔加工完成後,三軸移動到用戶指定的位置,選擇此項加工動作。原地不動指加工完成後,三軸都停留在結束位置。
1X 800.00 選點 1Y 800.00 選點 1Z 800.00 選點 請移動到停車位置
設置停車位置:選擇後,依照提示按任意鍵進入停車位置的設定,螢幕提示如下圖:
圖4-11
移動三軸到所需位置,運動停止時,螢幕右上角選點同停止快速切換,當前位置為停車位置。如果還需要更改,可繼續移動三軸以調整位置,最後一次的位置為停車位置。按鍵確認設置並退回上級菜單。按鍵取消此次設置直至退回上級菜單,停車位置為上次位置。
停車位置為機床絕對座標位置,同工作坐標系無關。
4.3.5.3檔維護
檔包括隨身碟檔和內部檔。隨身碟檔是指存儲於隨身碟中的檔,系統可通過隨身碟介面對此類檔進行讀寫的操作。內部檔是指存儲於控制系統Flash晶片中的檔。檔維護是對上述兩種類型的檔進行的操作。操作有:查看檔、拷貝檔和刪除檔。
查看文件:進入查看檔選項後,移動游標檔案類型,按鍵選擇進入。按和鍵移動游標到目的檔案,按鍵選擇進入,螢幕顯現檔行號和行內容,按和鍵切換行號和內容。按鍵回首行,按鍵回末行。按鍵推出查看。
拷貝檔:將目的檔案複製到內部檔中,既可以將隨身碟檔拷貝到內部檔,又可以將內部檔到內部檔,但不可以將內部檔拷貝到隨身碟檔。按和鍵移動游標。拷貝結束後,系統自動退回上級功能表。
刪除檔:此操作將刪除檔。因為此操作將導致檔的不可恢復,請謹慎操作。先選擇檔案類型,進入後移動游標到目的檔案,按鍵執行。操作完畢後,系統自動退回上級功能表。
4.3.5.4換刀配置
如果需要在加工過程中更換刀具,使用者就需要進行換刀配置設置。換刀位置為機床坐標系的位置而不是工作坐標系的位置。
1X 800.00 選點 1Y 800.00 選點 1Z 800.00 選點 請移動到換刀位置
換刀位置的設定:選擇後,依照提示按任意鍵進入換刀位置的設定,螢幕提示如下圖:
圖4-13
移動三軸到所需位置,運動停止時,螢幕右上角選點同停止快速切換,當前位置為換刀位置。如果還需要更改,可繼續移動三軸以調整位置,最後一次的位置為換刀位置。提示設置成功按鍵確認設置並退回上級菜單。按鍵取消此次設置直至退回上級菜單,換刀位置為上次位置。
4.3.5.5密碼設置
此功能暫不支援。
4.3.6 版本顯示
版本包括緊急恢復版本、普通程式版本。移動游標並按鍵進入,查看完畢後,按鍵退出。
4.4加工操作
加工操作包括手動加工、自動加工和高級加工三類。此三類加工方式都可以方便的調整加工參數和加工過程。
4.4.1手動加工
手動加工是指直接通過面板上的三軸方向按鍵實現對機床的控制。同時在操作時可以依據操作需要更改操作速度和網格設置等設置。在回原點操作完成後,系統進入手動狀態,螢幕顯示如下:
1X
100.00 手動 1Y
100.00 軸停 1Z
100.00 高速 連續
圖4-18
4.4.1.1手動加工速度的切換和調整
手動加工可以在高速加工和低速加工中切換,按 鍵轉換當前狀態。如果當前狀態為高速,按 鍵,螢幕上高速轉換為低速。如果當前狀態為低速,按 鍵,螢幕上低速轉換為高速。螢幕上的速度狀態決定加工的速度。
速度的調整,在手動狀態下,按鍵進入當前速度模式下的設置。如當前手動加工狀態為低速,螢幕顯示如下:
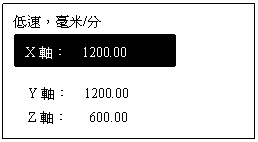
反白字於X軸的低速運動設置上,按和鍵移動游標選擇需要修改項,再按鍵進入數值設置,輸入數值完畢後,按鍵確認更改,按鍵退出更改,如果輸入數值有錯誤,按鍵刪除最後一位數值。
為確保加工和調試的精度,系統引入了網格的概念。有些系統也稱為最小進給量。它的範圍為:0.05mm-1.0mm。當使用者將手動運動模式切換到步進時,按三軸的方向鍵,機床將以設定的網格距離運動。
對於手動加工狀態為高速的設置方法同低速完全一致。
4.4.1.2手動加工模式
為了滿足在不同情況下手動運動的要求,本系統提供了三種手動運動模式:連續運動模式、步進運動模式和距離運動模式。使用者在手動狀態下可以通過按下 鍵隨時切換運動模式。使用者可以通過螢幕最底部的顯示查看當前所處的運動模式。
第一種:連續運動模式
此種模式沒有具體資料控制,在這種運動模式下,使用者按運動方向鍵( 、
 、
 、
 、
 、
 )後機床將隨之運動,直到按鍵終止,運動速度的快慢是由當前速度模式決定的。注意:如果使用者的按鍵時間很短(小於半秒),立刻將按鍵抬起,那麼機床將自動移動到最近的網格點。而且該運動模式結束的時候總是停在網格點上。這種運動模式適合用於粗調機械座標的位置。
第二種:步進運動模式
這種模式總是以一種很低速度運行,按照半秒一個網格間距的方式步進運動,它的網格間距是由當前速度模式決定的。這種運動模式適合用於調刀或者精確調整機械座標的位置。
第三種:距離運動模式
這種模式是根據所設置的距離而運行。當用戶按下運動方向鍵( 、
 、
 、
 、
 、
 )後,機床將按照所設定的距離進行運動。注意:在運動的時候將根據當前速度模式和設定的距離進行運動,這種運動不受網格影響,將精確的運動設定的距離,不會自動運動到網格點。
如果想更改運動距離的話,請連續按三下 鍵,從新進入距離運動模式,重新輸入運動距離就可以了。
4.4.2自動加工
自動加工是指系統按指令對隨身碟檔和內部檔進行處理,亦稱檔加工。在進行自動加工之前,必須正確設置機床和系統的所有參數。
自動加工操作步驟:
1.確定工作原點當系統處於手動運動狀態時,移動三軸到要開始加工的位置.按 鍵清零確定了X、Y軸的工作零點。按
 鍵清零確定了Z軸的工作零點。如果使用者採用了對刀功能,則不需要按鍵清零。
2.選擇文件
確定了工作零點後,按鍵,出現下面對話方塊:
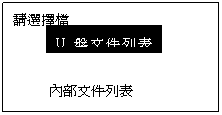
按和鍵移動游標選擇檔列表,按鍵進入所選清單類型,螢幕上列出最前的三個檔案名,按和鍵逐個移動游標,按鍵和鍵跳兩行移動游標,按鍵退出。
3.文件加工參數設置找到目的檔案後按鍵,使用者需要輸入檔加工參數,包括加工速度、空運行速度、落刀倍率、速度倍率、主軸檔位元、脈衝當量的顯示、抬刀距離以及座標縮放倍率。
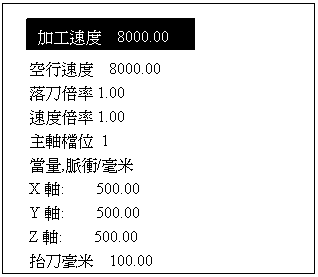
按和鍵移動游標選擇不同設置項, 按鍵進入數值設置,輸入數值完畢後,按 鍵確認更改,
再按和鍵移動游標選擇下一項。修改完畢後,按鍵確認,系統開始檢查G代碼。檢查完畢後開始加工。脈衝當量在此只是顯示而不能更改,如果需要更改,請退回到功能表中修改。
選擇內部檔的操作步驟同上。
檔加工過程中,在螢幕上會滾動顯示當前檔行號、加工即時速度、速度倍率、加工剩餘時間等內容。如果想只顯示其中一項,按鍵,顯示停留在當前內容上,按一次鍵切換一下顯示內容。
4.加工過程調整在檔加工過程中,按鍵和鍵調整加工的倍率,當前加工速度=加工速度*加工倍率,每按一下鍵,倍率下降0.1。加工倍率最大為1.0,最小為0.1,速度數值顯示也相應改變,但時間數值無法改變。按和鍵調整主軸轉速。每按一下鍵,向上調高一檔,直到最高檔。每按一下鍵,向下調低一檔,直到S1。
暫停加工和位置調整按鍵暫停加工,螢幕右上角的運行轉變為暫停,機器停止運行,但主軸還在工作。此時可以調整三軸位置,系統預設的運動模式為步進,運動速度為低速,使用者可以微調三軸距離,即每按一下,移動一個低速網格的距離;如果需要快速的大範圍調整,可按 鍵,模式由步進變為高速,運動將以連續模式進行。調整完畢後,再按鍵,螢幕提示:原始位置?系統要求操作者確認是否要保留剛才對三軸位置的改變。按鍵,系統將回到修改前的原始位置開始加工;按鍵,系統將在新的位置開始加工。如果修改了Z軸的雕刻深度並且在功能配置中選擇了保留Z軸修改的數值,系統下次加工此檔時將以最近更改的Z軸位置為加工位置。
加工退出和中斷點保存及加工
如果用戶要中途停止加工,按鍵,螢幕顯示:
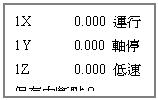
停止以後系統提示是否“保存中斷點?”,如果我們想將當前加工位置保存,就按鍵,表示當前位置保留為1號中斷點(本控制系統可保存中斷點個數為1、2、3、4、5、6六個),當輸入1後,LCD屏顯示:
中斷點1輸入以後按鍵確定,在螢幕左下角顯示“是否歸零?”,LCD屏顯示如下:
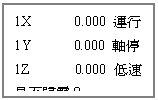
如要從中斷點處繼續加工,可按複合鍵“+ ”鍵,按時要先按住鍵不放同時按
 鍵,再一起放開,系統就會從中斷點1處恢復加工,同樣,若是中斷點2則按複合鍵“+
 ”。中斷點保存和加工前必須有一次回原點動作。
掉電保護當加工過程中突然停電,系統將保存當前加工參數並在下次來電時繼續加工。系統從新上電後,先執行回零操作,螢幕提示:是否恢復掉電保護?按鍵確定要開始加工未完成的加工,按鍵取消掉電保護不進行加工。
4.4.3高級加工
高級加工是為滿足在操作方面的特殊要求而開發的功能。高級加工主要包括:選擇區域加工、陣列重複加工、區域陣列加工、重複自動加工、銑平面加工、切割下料、更換刀具等。
4.4.3.1高級加工功能的調用
按複合鍵+,螢幕提示如下:
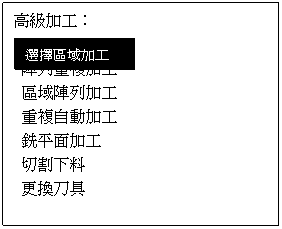
4.4.3.1.1選擇區域加工
進入高級加工調用後,游標自動處於選擇區域加工。所謂區域加工,就是使用者可以選擇開始加工的G代碼行號和終止的行號,這樣就可以實現部分檔加工了。具體操作步驟如下:1.按鍵進入設置,按和鍵移動游標選擇不同檔列表;
2. 按鍵進入進入檔列表,按和鍵移動游標選擇目的檔案;
3.依照提示,選擇開始行號,螢幕上出現的是第一行代碼,按,鍵,出現提示:跳轉到哪行?在反白字輸入要選擇的開始行的行號,按鍵確認開始行號,如果數值有錯誤,在確認前按 修改;
4.再按鍵進入輸入結束行號操作,螢幕上顯現開始行號的代碼,按,鍵,出現提示:跳轉到哪行?在反白字輸入要選擇的結束行的行號,按鍵確認結束行號,如果數值有錯誤,在確認前按修改;
5.設置加工參數,後續操作步驟同普通加工一致。
4.4.3.1.2陣列重複加工
陣列加工必須先在菜單中設置陣列加工的參數,再從高級加工中調用此功能。操作步驟如下:1. 按和鍵移動游標到陣列重複加工上,按鍵進入,再按和鍵移動游標選擇不同檔列表;
1.
按鍵進入檔列表,再按和鍵移動游標選擇目的檔案;
2.設置加工參數,後續操作步驟同普通加工一致。系統開始按照使用者的設置開始陣列加工。
4.4.3.1.3區域陣列加工
區域陣列加工將檔的部分進行陣列加工,此功能將區域加工和陣列加工結合起來,以滿足特殊用戶的特殊需求。在運行此操作前,必須設置好陣列的參數,然後再設置開始行號和結束行號,並設置加工參數。具體操作可見前面相關章節。
4.4.3.1.4重複自動加工
因為系統採用了直接通過隨身碟讀取G代碼的處理方式,所以每次執行檔時,系統必須檢查代碼的正確性並將執行的參數同代碼結合生成可執行的檔。當檔較大時檢查代碼的過程就會比較長。要解決這個問題,系統提供了重複自動加工功能。運用此功能即預先處理了代碼並將可執行的檔存儲於控制系統中的檔存儲區中,使用者以後運行此檔將節省時間。因此此功能較適合經常使用的大檔。因為此功能的應用將佔用大量的記憶體空間,所以盡可能少的將檔轉變為重複自動加工檔。如果重新設置了機床和系統參數,請重新設置此操作。
按和鍵移動游標到重複自動加工上,按鍵進入,再按和鍵移動游標選擇不同檔列表。按鍵進入檔列表,再按和鍵移動游標選擇目的檔案。設置加工參數,設置完畢後,按鍵,出現提示:選擇內部檔,即將處理好的檔存入到哪個檔,再按和鍵移動游標選擇檔,按鍵確定選擇的檔,系統開始執行,執行完畢後系統退回到手動狀態。
此時檔已經處理成內部檔,如果需要運行,只需按自動加工的方式操作檔就可以。處理好的重複自動加工檔的檔案名前加有*號。
4.4.3.1.5更換刀具
使用者在功能表中設置好刀具更換位置後,選擇此項,機床將自動回設定的位置提示並等待用戶更換刀具。
第五章 功能參數介紹表
|
內容 contents |
參數 Parameter |
|
處理器 Processor |
160M DSP |
|
文件記憶體 File Memorizer |
內置 128M 記憶體(採用了移動存儲技術,可以支援加工任意大小的檔) 128M memorizer inside, it supports file with any size because of adopting mobile memorize technology |
|
顯示幕 Display |
128 點*64 點單色液晶 LCD with 128 dot*64 dot |
|
通訊介面 Communication Terminals |
USB 和 隨身碟 USB terminal and U Disk |
|
支持檔案格式 File Format |
G 代碼, PLT, (用戶可以自訂) G code , PLT files (optional) |
|
聯動軸數 Axes |
4 軸 3 聯動 3 axes |
|
幫助功能 Help Function |
即時線上說明 Useful help information and guide |
|
語言顯示 Languages |
中文, 英文, 俄文, 法 , 日文等任意語言, 可以根據客戶要求定制 Chinese, English, Russia, France, Japanese(optional or customize) |
|
操作介面 Operating Interface |
按鍵驅動和功能表驅動 Friendly Buttons and Menu Drive |
|
驅動系統 Drive System |
步進電機 Step Motors |
|
插補方式 interpolation function |
直線、圓弧 linear,Circular |
|
最小輸入單位( mm ) least counting resolution |
0.001 |
|
最小解析度( mm ) least Input increment |
0.001 |
|
切削進給速度( mm/min ) programmable ! |
64000 |
|
最大快進速度 mm/max.fastest speed rate |
1-64000 |
|
自動加減速控制 linear acceleration/deceleration |
0 |
|
直螺紋、錐螺紋切削 longitudinal and Tapered thread |
0 |
|
自動對刀功能 Measurement and loading of the tool dimensions in the offset table |
有 Yes |
|
主軸速度控制 Spindle Control Function |
有 Yes |
|
系統資料檢測功能 System Data Inspect Function |
有 Yes |
|
加工資料檢測功能 Processing Data Inspect Function |
有 Yes |
|
加工位置調整 Processing Position Adjusting Function |
有 Yes |
|
多加工坐標系 Multi Working Coordinates |
支援9個加工工件坐標系 It has 9 working coordinates |
|
中斷點續加工 Stop Point Reprocessing Function |
有 Yes |
|
複製加工 Copy Processing Function |
有 Yes |
|
掉電保護資料 Data protection when power off |
有 Yes |
|
工作溫度 Working Temperature |
0°C to +70°C |
|
相對濕度 Humidity |
<90﹪ 無結露 <90﹪ no dew no frost |
|
外部電壓 Outer Voltage |
5伏 5 V |
|
功 率 Consumption |
2瓦 2 W |
|
外形尺寸 (長*寬*高)(mm) Dimensions |
156*110*38 |